
Verfahren 02
CNC-Drehen mit Komplettbearbeitung.
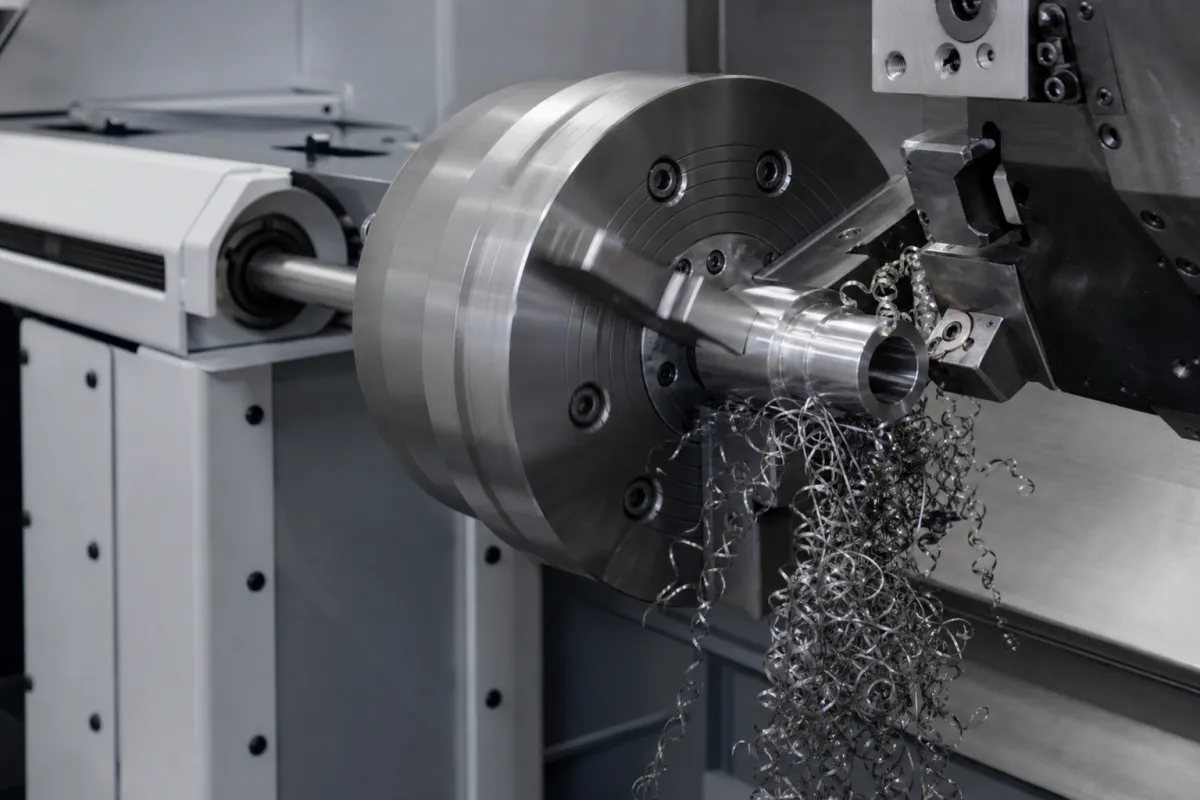
Dreh-Fräs-Zentren mit Y-Achse und Gegenspindel: Das Teil verlässt die Maschine fertig – ohne zweite Aufspannung, ohne Zwischenlagerung.
Anwendung
Wofür sich das Verfahren eignet.
Fünfzehn Dreh- und Dreh-Fräs-Zentren, davon neun mit Stangenlader für den mannlosen Betrieb. Bohrungen, Fräsungen und Gewinde entstehen im selben Durchlauf wie die Drehkontur.
Wo früher gedreht, umgespannt und dann gefräst wurde, läuft das Teil heute in einem Durchgang. Das spart nicht nur Zeit: Jedes Umspannen ist eine potenzielle Fehlerquelle für Rundlauf und Lagetoleranzen. Bei Serienteilen mit engen Konzentrizitätsvorgaben ist die Komplettbearbeitung deshalb meist die einzig sinnvolle Strategie.
- Wellen, Buchsen, Flansche und Gewindeteile
- Hydraulik- und Pneumatikkomponenten
- Teile mit engen Konzentrizitäts- und Rundlaufvorgaben
- Kleinteile aus Automatenstahl und Messing im Stangenbetrieb
- Dreh-Fräs-Teile mit Quer- und Längsbohrungen
Technische Daten
Arbeitsbereich
Werte aus dem laufenden Betrieb. Größere Bauteile oder engere Toleranzen klären wir im Einzelfall – fragen Sie an, bevor Sie umkonstruieren.
- Stangendurchlass
- Ø 65 mm
- Futterteile
- bis Ø 320 mm
- Max. Drehlänge
- 900 mm
- Gegenspindel
- auf 9 Maschinen
- Angetriebene Werkzeuge
- mit Y-Achse
- Erreichbare Toleranz
- ab ± 0,005 mm
- Rundlaufgenauigkeit
- bis 0,008 mm
- Losgröße
- 10 – 50.000 Stück
Häufige Fragen
Was Kunden vor dem ersten Auftrag fragen.
Fertigen Sie auch ab Stange über Nacht?
Ja. Neun Maschinen sind mit Stangenlader ausgerüstet und laufen nach der Spätschicht mannlos weiter. Das ist bei Serienteilen der wesentliche Hebel für die Stückkosten.
Welche Werkstoffe eignen sich für den Stangenbetrieb?
Automatenstahl, Messing und viele Edelstahlsorten laufen problemlos. Bei Titan und hochfesten Legierungen prüfen wir die Spanbildung vorab, weil lange Wirrspäne den mannlosen Betrieb stören können.
Können Sie Bauteile auf Abruf lagern?
Ja. Bei Rahmenaufträgen fertigen wir die Jahresmenge in wirtschaftlichen Losen und liefern nach Abruf. Die Lagerhaltung übernehmen wir, Sie zahlen bei Abruf.
Wie prüfen Sie Rundlauf und Konzentrizität?
Fertigungsbegleitend auf der Maschine und stichprobenartig im klimatisierten Messraum auf der Koordinatenmessmaschine. Der Prüfumfang wird vor Serienstart festgelegt.
Zeichnung da? Dann rechnen wir.
Senden Sie uns Ihre Fertigungsunterlagen. Sie erhalten eine belastbare Rückmeldung zu Machbarkeit, Stückkosten und Liefertermin – in der Regel innerhalb von 48 Stunden.